 新浪微博
 收藏本站
 网站地图
 联系康华尔


CTS晶振热敏电阻规范处理与焊接工艺指南

CTS晶振热敏电阻规范处理与焊接工艺指南
在现代精密电子设备的研发与批量生产中,频率振荡与温度管控是保障电路稳定运行的两大核心关键.CTS晶振作为全球知名高精度频率元器件,凭借超低温度漂移,超高频率稳定度,抗干扰能力强,长期使用寿命长等突出优势,被广泛应用于工业自动化控制,智能家居终端,无线通讯设备,车载电子系统,精密仪器仪表等高端领域,为设备提供精准,恒定的基准频率,是电子产品正常工作的"时钟心脏".配套使用的CTS热敏电阻,则作为核心温控元器件,精准承担电路温度实时检测,温度动态补偿,设备过温保护等重要功能,有效解决电子设备工作发热,环境温差波动导致的性能偏差问题,大幅提升设备运行安全性与稳定性.二者均属于高精密,热敏敏感,静电敏感型元器件,内部晶片,瓷体芯体结构精细脆弱,对焊接前置处理,焊接温度区间,操作时长,防静电作业,后续冷却工艺均有严苛标准.生产加工中一旦出现不规范操作,极易引发CTS晶振频率偏移,间歇性不起振,工作抖动,内阻异常等故障,同时导致CTS热敏电阻阻值漂移,测温精度失效,热响应迟缓,使用寿命大幅缩短,直接造成产品良品率下降,售后故障率升高等问题.
康华尔电子深耕电子元器件行业多年,是CTS品牌官方正规授权一级代理,专注于CTS全系列晶振,热敏电阻的原厂正品供应与技术配套服务.依托CTS原厂权威工艺标准,结合千万级批量生产实操经验,终端客户量产反馈及各类故障案例复盘,我们整理出这套完整,标准化的CTS西迪斯晶振与热敏电阻处理,焊接工艺规范及避坑指南.内容贴合中小批量手工返修,大批量SMT贴片生产全场景,可直接为电子研发工程师,生产工艺员,贴片加工厂,品质管控人员提供专业,合规,高效的工艺参考,从源头降低元器件焊接不良率,助力企业优化生产工艺,提升产品核心品质.如需元器件选型,样品测试,批量采购及工艺技术答疑,欢迎随时来电咨询:0755-27838351.
一,焊接前标准化前置处理(核心基础,重中之重)
在精密电子制造流程中,焊接工艺的成品率与稳定性,80%取决于前期预处理是否规范.CTS晶振与CTS热敏电阻均属于微米级精密元器件,内部结构高度精细化,石英晶片与陶瓷热敏芯体不具备抗压,抗高温,抗静电,抗腐蚀能力,对外部环境,机械应力,温度变化,洁净度等级有着极为严苛的准入标准.市面上绝大多数晶振不起振,频偏,间歇工作,热敏电阻温漂异常,测温不准,后期失效等质量问题,并非元器件本身品质问题,而是源于开封存储,工位环境,静电防护,焊盘处理,人工操作等前置工序不标准导致的隐性损伤.为彻底规避批量不良,售后返修,产品老化失效等行业痛点,所有操作人员,产线工艺人员,返修工程师必须严格执行防静电防护,防机械应力损伤,防粉尘油污污染,防潮湿氧化四大前置原则,系统化完成生产前整套预处理工作,为高质量焊接,长期稳定工作筑牢工艺基础.
1.1生产环境与全流程防静电处理
电子生产车间中的人体静电,设备静电,摩擦静电,环境感应静电电压可高达数千伏甚至上万伏,远超CTS晶振,热敏电阻内部精密结构的耐压阈值,极易瞬间击穿内部电极,晶片镀膜与热敏芯体,造成不可逆的隐性损坏.此类静电损伤具备极强的隐蔽性:元器件外观完好无损,上机初期可正常工作,但经过高低温循环,长时间通电老化,振动测试后会陆续出现停振,漂移,阻值跳变,功能失效等问题,是工业产品长期可靠性隐患的主要来源.因此,CTS精密元器件作业必须执行标准化防静电管控:作业台面必须铺设合规防静电桌垫并可靠接地,所有焊接设备,恒温烙铁,热风台,返修台,检测仪器外壳统一接地;操作人员上岗前必须佩戴合格防静电手环并实时检测接地状态,全程穿戴防静电工作服,防静电手套,禁止裸手,半裸手接触元件.车间环境需保持恒温恒湿,环境相对湿度严格控制在40%-60%,湿度过低极易产生静电积累,湿度过高则会导致引脚,焊盘受潮氧化,产生微漏电.同时作业区域需保持无尘,无油污,无挥发性杂质,避免细微粉尘吸附在焊盘与元器件引脚之间,形成绝缘层导致虚焊,接触电阻偏大,电路工作异常.全程禁止在无任何防静电措施的情况下拿取,转运,摆放CTS有源晶振与热敏电阻.
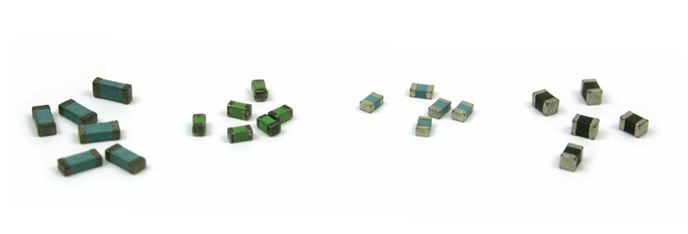
CTS原厂出厂元器件均采用真空防潮防静电包装,开封前需确认包装完好,无漏气,无受潮,无挤压变形,未使用完毕的元器件必须放回防潮防静电收纳袋并放置干燥剂密封保存,禁止长期裸露放置在空气中,避免引脚氧化,芯体受潮,粉尘附着.每次投产前,作业人员必须对元器件进行100%目视外观质检,严格筛选不良品,从源头阻断批量质量隐患.针对CTS全系列晶振,需细致检查金属外壳无凹陷,变形,掉漆,锈蚀,开裂,玻璃封装部位无划痕,崩边,污渍,破损,引脚平整笔直,无氧化发黑,无弯折扭曲,无锈蚀断脚;针对CTS热敏电阻,重点检查陶瓷本体无缺角,无裂纹,无掉瓷,无高温发黄变色,电极镀层均匀光洁,引脚无松动,无脱落,无氧化锈斑.针对直插式元器件,若引脚存在轻微歪斜,必须使用防静电镊子固定引脚根部缓慢矫正,绝对禁止拉扯引脚中段,暴力掰动,反复弯折,防止内部极细引线断裂,封装胶体剥离,内部芯体移位,造成肉眼无法识别的隐性故障.对于开封超时,存放超过3个月,引脚严重氧化,外观存在瑕疵的元器件,严禁投入量产使用,直接做报废处理,杜绝品质隐患流入产线.
1.3PCB焊盘清洁,氧化处理与预镀锡工艺
PCB焊盘是元器件与电路连接的核心载体,焊盘洁净度,平整度,氧化程度直接决定焊接浸润效果,焊点机械强度与电气导通稳定性,是杜绝虚焊,假焊,冷焊,空洞,接触不良的关键前置工序.长期存放,暴露空气,受潮,运输摩擦的PCB板,焊盘表面极易生成氧化层,附着油污,粉尘,残留助焊剂残渣与老旧锡渣,会严重降低焊锡浸润性,导致焊锡无法均匀铺展,形成假性焊接.在正式焊接前,作业人员必须使用专用洗板水,无尘布对焊盘区域进行彻底清洁,去除所有油污,粉尘,杂质与残留残渣;针对严重氧化发黑,焊盘失光,可焊性差的PCB焊盘,需配合高品质中性环保助焊剂进行擦拭活化,并完成均匀预镀锡处理,让焊盘表面形成一层光亮,均匀,薄透的锡层,大幅提升焊锡流动性与结合力.预处理合格的焊盘应做到光洁平整,无氧化,无杂质,无凹凸不平,导通性能优异.若焊盘预处理不到位,不仅会造成焊点空洞,锡量不均,焊点脆弱易脱落,还会增大电路接触电阻,干扰CTS晶振的频率振荡精度与起振稳定性,造成高频抖动,频偏超标,同时严重影响CTS热敏电阻的测温线性度与温度补偿精度,导致整机温控系统数据漂移,工作异常.
二,CTS晶振标准化焊接工艺(手工+回流)
CTS品牌旗下商用消费电子晶振,工业级,车载级全系列晶振,均采用高精度真空密封封装工艺,依托高纯度石英晶片作为核心谐振基材,搭配精密电极,密封胶体及金属/玻璃外壳组装成型,具备出厂频率精度高,温漂系数小,长期稳定性优异的核心特质,也是各类精密电子设备时序控制的核心元器件.石英晶片的物理特性极具特殊性,对环境温度骤变,焊接热传导冲击,持续高温累积极其敏感,且不同等级晶振的耐受温度区间十分狭窄,容错率极低.相较于普通通用晶振,CTS工业级,车载级晶振为适配严苛工况,内部晶片打磨精度更高,谐振结构更精密,但也更易受外力,高温影响产生不可逆损伤.在焊接作业中,一旦出现温度过高,加热时间过长,局部集中受热等不规范操作,高温热量会通过引脚快速传导至晶振内部,引发石英晶片热变形,谐振模态偏移,电极氧化受损,内部密封材质老化变质,直接导致晶振固有频率偏移,温度漂移系数超标,起振不稳定,甚至出现永久性停振,隐性间歇失效等致命问题,且这类热损伤无法通过后期修复恢复原厂参数.基于CTS晶振的精密结构与热敏特性,所有焊接作业必须严格坚守低温控温,短时焊接,低热传导,不触碰壳体,杜绝高温灼烧的核心工艺原则,全程精准控制热输入量,避免热量堆积,局部过热,最大限度降低焊接热冲击对内部晶片,电极及密封结构的影响,完整保留晶振出厂时的高精度频率参数,低温漂特性与工作稳定性,确保焊接后的元器件各项性能指标完全贴合原厂规格标准,满足设备长期稳定运行需求.
2.1手工焊接工艺(适配研发调试,小批量生产,售后返修场景)
工具参数标准与设备要求:CTS精密晶振严禁使用普通无控温烙铁,老旧高温烙铁,功率不稳定焊接设备作业,所有手工焊接,返修作业必须采用经过温度校准的恒温防静电烙铁,确保温度恒定,输出稳定,接地良好,杜绝静电与温度波动损伤元器件.标准焊接温度区间严格控制在280℃-320℃,全程禁止超温作业;针对3225,2520,2016,1612等小体积超薄美国进口贴片晶振,因其内部晶片尺寸更小,热耐受能力更弱,需将焊接温度下调至280℃-300℃,最大限度降低热冲击.烙铁头需保持干净无氧化,无积锡,无碳化杂质,定期清洁镀锡,保证导热均匀,焊点成型美观,避免因烙铁头杂质导致焊点污染,虚焊,短路等问题.
标准化实操步骤详解:第一步,焊盘预处理与预镀锡,在清洁完成的PCB焊盘上均匀镀上一层极薄,平整的焊锡,杜绝厚锡堆积,高低不平,为元器件精准贴装提供平整基面;第二步,元件精准对位固定,使用防静电镊子平稳夹持晶振本体两侧封装平面,全程禁止夹持,挤压,拉扯,弯折引脚,避免内部引线受力损伤,将晶振精准对位焊盘,轻轻压实贴合,保证元件居中,无偏移,无翘边,无悬空;第三步,快速定点焊接,先对单侧引脚短时加热固定元件位置,确认对位无误,贴合紧密后,再快速完成另一侧引脚焊接.工艺硬性要求:单引脚加热时长严格控制在3秒以内,短时,快速,一次性成型,杜绝持续加热,反复拖焊.过长的加热时间会让热量沿引脚极速传导至内部石英晶片,引发晶片热应力变形,谐振参数偏移,电极氧化脱落,最终导致晶振频偏超标,间歇性不起振,工作抖动,完全停振等不可逆故障.
关键禁忌与避坑要点:焊接过程中烙铁头严禁触碰晶振金属外壳,玻璃封装区域与密封胶体部位,高温会灼伤外壳,融化内部密封胶,破坏真空密封结构,导致晶振气密性失效,受潮漏电,长期频偏漂移.单点位焊接完成后,必须将PCB板自然静置室温冷却,严禁使用风枪强风急冷,风扇直吹降温,剧烈温差会让内部石英晶片产生严重热胀冷缩应力,造成晶片微位移,隐性裂纹,后期出现间歇失效.焊点未完全固化前,禁止触碰,挪动,晃动元器件,防止焊点移位,虚焊.如需剪脚,整形,清洗工序,必须等待元器件与焊点完全冷却至室温后方可操作,避免机械振动冲击未稳定的内部晶片结构,杜绝隐性不良产生.
2.2回流焊工艺(适配大批量SMT自动化量产)
大批量SMT自动化生产是CTS晶振量产应用的主要场景,回流焊温度曲线的规范性直接决定整批次产品的良品率与长期稳定性,严禁随意更改原厂工艺参数,盲目升温提速.CTS晶振专用标准回流曲线分为预热,恒温浸润,回流焊接,缓慢冷却四大阶段,各阶段参数需严格匹配:第一阶段为预热升温,温度控制在180℃-200℃,保温时长60-120秒,通过梯度式缓慢升温,均匀释放PCB板材,焊锡膏,元器件内部吸附的微量水汽,有效杜绝高温爆瓷,封装分层,引脚脱层,气泡开裂等批量不良;第二阶段为恒温浸润,保证焊锡膏充分活化,均匀铺展;第三阶段为回流峰值焊接,峰值温度严格控制在220℃-250℃,高温区间持续时长锁定45-60秒,在满足焊锡充分熔融,润湿焊接的工艺前提下,最大限度缩短高温作用时间,降低热冲击对石英晶片谐振精度的损伤;第四阶段为平缓冷却,禁止断崖式极速降温,通过平稳降温释放热应力,保证焊点结构稳定,元器件内部应力均匀.量产过程必须选用高品质中温焊锡膏,保障焊锡流动性,浸润性,抗氧化性,有效减少焊点空洞,虚焊,连锡,锡珠,冷焊等缺陷,全面保障大批量产品参数一致性与外观统一性.
三,CTS热敏电阻标准化焊接工艺
CTS热敏电阻作为高精度温度感应元器件,核心依靠专用复合陶瓷热敏芯体的温度系数特性工作,依托环境温度变化实时改变自身阻值,精准实现电路温度采集,动态温度补偿,设备过温防护等核心功能,广泛适配精密温控,高频温补,工业晶振测温等严苛场景.相较于常规固定阻值贴片电阻,插件电阻仅承担限流,分压的基础作用,CTS热敏电阻的核心性能完全依赖陶瓷芯体的物理热敏特性,而该特种陶瓷芯体结构精密,热稳定性阈值严苛,对焊接高温热冲击,持续加热,反复熔焊的耐受度极低,这也是其焊接工艺远严于普通电阻的核心原因.在实际生产焊接过程中,若焊接温度超标,单点加热时间过长,或是对元器件进行多次返修补焊,反复拖焊加热,会让热敏陶瓷芯体持续累积高温热量,造成内部晶体结构不可逆改变,直接引发芯体热老化,热敏性能大幅衰减.最常见的不良现象为电阻阻值永久性漂移,温度响应速率变慢,测温线性度失效,温度补偿精度偏差,轻则导致设备温控不准,数据误差,工作异常,重则直接造成陶瓷芯体热胀炸裂,电极脱落,元器件完全报废.正因CTS热敏电阻的热敏感专属特性,在贴片,插件全系列封装型号的焊接作业中,必须严格把控整体热输入量,全程坚守低温作业,快速焊接,一次性成型,零多余加热的核心工艺原则,最大限度减少焊接热冲击对芯体的损伤,完整保留元器件原厂热敏参数,从工艺层面保障CTS热敏电阻的测温精准度,温度补偿稳定性与整机长期使用寿命.
3.1贴片热敏电阻标准化焊接方法(SMT量产+手工返修)
自动化SMT量产焊接前,需严格管控钢网厚度,印刷压力与印刷速度,保证焊锡膏印刷均匀,厚度统一,无漏印,少印,堆锡,偏移等问题,焊膏成型规整,厚薄适中,为贴装与焊接提供优质基础.CTS贴片热敏电阻采用高精度陶瓷多层结构,贴装时需控制贴装压力均匀适中,精准对位焊盘居中贴合,杜绝偏位,翘边,立碑,侧立等贴片不良,避免硬性挤压造成瓷体内部微裂.在研发调试,样品制作,售后返修的手工焊接场景中,需将恒温烙铁温度稳定控制在260℃-300℃,遵循低温,快速,一次性成型原则.操作时先轻焊一端引脚固定元件位置,微调对位确保完全贴合后,迅速完成另一端引脚焊接,整体焊接流程必须控制在5秒以内完成,杜绝长时间持续加热,反复拖焊,多次补焊.焊接过程中烙铁头仅可接触引脚焊锡区域,严禁触碰,灼烧,烘烤热敏电阻陶瓷本体,局部高温会直接破坏陶瓷内部晶格结构,造成热敏系数衰减,阻值永久性漂移,测温线性度失效,导致设备温控精度大幅下降,温度补偿失效,引发整机工作异常.
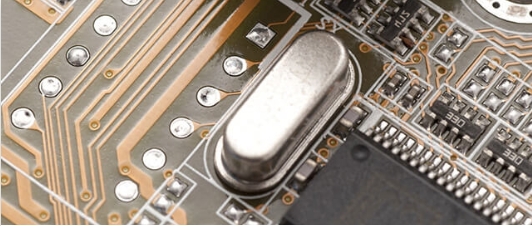
CTS直插式热敏电阻广泛应用于工业设备,电源设备,温控家电,仪器仪表等场景,插件焊接工艺需重点把控垂直度,插装深度,焊接速度与冷却流程.人工插装时需将元件垂直插入PCB孔位,保证本体平整贴合板面,无倾斜,无翘起,无悬空,引脚插入深度均匀一致,预留标准剪脚余量,避免引脚过长积热,过短机械强度不足.正式焊接时,烙铁头精准贴合引脚与焊盘结合位置,快速熔锡成型,利用焊锡自身浸润性自然包裹引脚与焊盘孔位,焊点光亮饱满,圆润规整即可,无需大量堆锡加厚,避免锡量堆积蓄热造成长时间高温烘烤元件.焊接完成后立即移开热源,将PCB置于常温环境自然冷却,禁止风枪急冷,温差冲击.待焊点完全固化,元器件整体降温至室温后,方可进行引脚剪短,整形,清洗等后续工序.全程严禁高温状态下拉扯,弯折,扭动引脚,高温状态下陶瓷芯体应力极不稳定,轻微外力即可造成内部微裂,引线松动,隐性断路,设备后期使用中极易出现阻值跳变,测温失灵,间歇性失效等问题.
四,焊后全方位检查与多级品质校验体系
1.外观目视全检(初检):焊接完成后,品质人员需逐一对元器件与焊点进行外观检测,建立标准化判定标准.合格焊点要求饱满光亮,浸润均匀,附着力强,弧度圆润,无虚焊,假焊,冷焊,连锡短路,锡珠飞溅,焊点空洞,锡量不足,堆锡过多等不良缺陷.CTS晶振本体需平整居中,无歪斜偏移,无翘边悬空,金属外壳无烫伤发黑,无变形变色,无裂纹破损,玻璃封装洁净完好.CTS热敏电阻陶瓷本体完整无缺,无开裂,缺角,掉瓷,高温发黄,受热变形,电极与引脚连接牢固,无松动,无脱落,无氧化发黑,整体外观干净整洁,无焊锡残留,无助焊剂积碳.
2.电气功能精准测试(中检):外观检测合格后,必须开展专业电气功能测试,验证元器件核心性能是否达标.将电路板接入标准测试电路,观测CTS晶振的上电起振速度,工作状态,频率精度与波形稳定性,精准排查完全不起振,间歇性停振,频率抖动,频偏超标,波形失真等功能性故障.同时使用高精度数字万用表,电阻测试仪检测CTS热敏电阻常温静态阻值,将实测数据与原厂规格书标准参数,客户选型参数进行严格比对,确认阻值精准,无漂移,无断路,无短路,无阻值异常波动,确保元器件基础电气性能完全达标,可正常承担测温与温度补偿功能.
3.高低温老化稳定性校验(终检):对于工业控制,车载电子晶振,精密仪器,通讯设备等高可靠性要求产品,仅依靠常温静态检测无法筛除隐性热损伤,应力不良,间歇故障等隐患,必须增加高低温循环老化测试.通过模拟-40℃低温,+85℃高温,温循切换,长时间通电老化等严苛工况,持续监测晶振频率稳定性,热敏电阻测温线性度与阻值稳定性,精准筛选出常规检测无法发现的隐性不良品,彻底规避产品出厂后出现的后期失效,性能漂移,工作异常等问题,全面保障整机长期运行的可靠性,稳定性与环境适应性.
五,量产常见不良故障深度分析与根治方案
1.CTS晶振不起振,频偏超标,波形抖动:作为晶振应用最高发不良问题,其核心诱因90%源于焊接工艺不规范,包括焊接温度超标,单点位加热时间过长,烙铁直接触碰晶振壳体,反复返修加热,热冲击过大等,导致内部石英晶片热变形,谐振模态偏移,电极氧化损伤,密封结构失效,最终造成频率漂移,起振困难,工作抖动,间歇停振.根治解决方案:严格执行低温短时焊接工艺,强制管控温度与时长,规范烙铁操作点位,禁止接触壳体与玻璃区域;对于已经出现频偏,不起振,波形异常的不良品,直接报废更换全新原装元器件,坚决禁止返修复用,彻底保障产品频率精度与稳定性.
2.CTS热敏电阻阻值漂移,测温不准,补偿失效:该故障核心原因为焊接热输入量过大,单次加热时间过长,多次返修补焊,反复拖焊加热,导致热敏陶瓷芯体高温老化,晶格结构变异,温度系数不可逆衰减,直接表现为常温阻值偏移,高温测温偏差大,响应速度变慢,温度补偿功能失效.根治解决方案:严格落实一次性焊接成型工艺,杜绝无意义返修与重复加热,精准控制焊接温度与操作时长,最大限度降低热冲击;对阻值漂移,性能衰减的元器件直接报废更换,杜绝流入成品,保障设备温控系统精准运行.
3.焊点虚焊,假焊,接触不良,间歇导通:该类焊接缺陷诱因主要分为三类:第一类为PCB焊盘氧化,油污,粉尘杂质未彻底清理,可焊性大幅下降;第二类为助焊剂品质差,用量不足,活性不够,导致焊锡浸润不良;第三类为贴片对位偏移,元件贴合不紧密,贴装压力不均.虚焊问题具备极强的间歇性,通电震动,温度变化时极易出现导通异常,严重影响整机稳定性.根治解决方案:焊盘焊前彻底清洁活化,选用高品质环保中性助焊剂并规范用量;贴片与焊接时精准对位,压实贴合,保证焊锡充分浸润焊盘与引脚,从工艺源头彻底杜绝虚焊,接触不良隐患.
4.元件瓷体开裂,引脚松动脱落,结构破损:主要由人工操作不规范,机械应力过大,高温受力导致,包括暴力拿取,引脚强行弯折,未冷却即剪脚整形,贴装压力过大,运输震动挤压等,会造成陶瓷芯体微裂,内部引线断裂,引脚脱落,引发元器件彻底失效或间歇故障.根治解决方案:全程轻拿轻放精密元器件,杜绝一切暴力操作;所有剪脚,整形,清洗工序必须在元器件完全冷却至室温后执行,规避高温应力损伤,全面保护元器件结构完整性与电气稳定性.
六,品牌实力与一站式技术服务保障
康华尔电子深耕精密电子元器件行业十余年,是CTS晶振,CTS热敏电阻官方授权一级代理商,拥有正规品牌授权资质,原厂溯源渠道与稳定供货体系,全系产品100%原厂原装正品,杜绝翻新,散新,假货产品,可提供完整原厂资质证书,出厂报告,溯源资料,充分满足工业,车载,军工类高端客户审核需求.公司常备海量现货库存,覆盖消费级,工业级,车规级全系列CTS晶振与热敏电阻,频率阻值型号齐全,封装完整,可快速匹配智能家居,工业自动化,无线通信晶振,车载电子,精密仪器,医疗设备,电源控制等全领域应用场景,支持样品试产,小批量定制,大批量整单供货,货源稳定,交期高效.
除原装正品元器件供应外,康华尔电子更注重为客户提供全流程,一站式技术配套服务,包含前期型号精准选型匹配,参数对标,方案替代推荐,样品测试支持,量产工艺指导,焊接技术答疑,不良问题分析,批量品质兜底保障等专属服务.依托多年原厂技术沉淀与海量量产案例,我们可精准解决客户研发选型难,焊接不良率高,产品性能不稳定,后期故障率高等行业痛点,协助客户优化生产工艺,降低研发与生产成本,提升产品核心竞争力.如需型号咨询,样品申领,批量采购,工艺技术指导,欢迎随时致电康华尔电子官方热线:0755-27838351,我们将全程一对一专业对接,竭诚服务.
CTS晶振热敏电阻规范处理与焊接工艺指南
| 520R38405ITR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38410CTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38410DAR | CTS | 520 | VCTCXO | 38.4 MHz |
| 520R38410DTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38410ITR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38415CTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38415DTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38415ITR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38420CTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38420DTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38420IAR | CTS | 520 | VCTCXO | 38.4 MHz |
| 520R38420ITR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38425CTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38425DTR | CTS | 520 | TCXO | 38.4 MHz |
| 520R38425ITR | CTS | 520 | TCXO | 38.4 MHz |
| 520R40005CTR | CTS | 520 | TCXO | 40 MHz |
| 520R40005DTR | CTS | 520 | TCXO | 40 MHz |
| 520R40005ITR | CTS | 520 | TCXO | 40 MHz |
| 520R40010CTR | CTS | 520 | TCXO | 40 MHz |
| 520R40010DAR | CTS | 520 | VCTCXO | 40 MHz |
| 520R40010DTR | CTS | 520 | TCXO | 40 MHz |
| 520R40010ITR | CTS | 520 | TCXO | 40 MHz |
| 520R40015CTR | CTS | 520 | TCXO | 40 MHz |
| 520R40015DTR | CTS | 520 | TCXO | 40 MHz |
| 520R40015ITR | CTS | 520 | TCXO | 40 MHz |
| 520R40020CTR | CTS | 520 | TCXO | 40 MHz |
| 520R40020DTR | CTS | 520 | TCXO | 40 MHz |
| 520R40020IAR | CTS | 520 | VCTCXO | 40 MHz |
| 520R40020ITR | CTS | 520 | TCXO | 40 MHz |
| 520R40025CTR | CTS | 520 | TCXO | 40 MHz |
| 520R40025DTR | CTS | 520 | TCXO | 40 MHz |
| 520R40025ITR | CTS | 520 | TCXO | 40 MHz |
| 520R44005CTR | CTS | 520 | TCXO | 44 MHz |
| 520R44005DTR | CTS | 520 | TCXO | 44 MHz |
| 520R44005ITR | CTS | 520 | TCXO | 44 MHz |
| 520R44010CTR | CTS | 520 | TCXO | 44 MHz |
| 520R44010DTR | CTS | 520 | TCXO | 44 MHz |
| 520R44010ITR | CTS | 520 | TCXO | 44 MHz |
| 520R44015CTR | CTS | 520 | TCXO | 44 MHz |
| 520R44015DTR | CTS | 520 | TCXO | 44 MHz |
| 520R44015ITR | CTS | 520 | TCXO | 44 MHz |
| 520R44020CTR | CTS | 520 | TCXO | 44 MHz |
| 520R44020DTR | CTS | 520 | TCXO | 44 MHz |
| 520R44020ITR | CTS | 520 | TCXO | 44 MHz |
| 520R44025CTR | CTS | 520 | TCXO | 44 MHz |
| 520R44025DTR | CTS | 520 | TCXO | 44 MHz |
| 520R44025ITR | CTS | 520 | TCXO | 44 MHz |
| 520R48005CTR | CTS | 520 | TCXO | 48 MHz |
| 520R48005DTR | CTS | 520 | TCXO | 48 MHz |
| 520R48005ITR | CTS | 520 | TCXO | 48 MHz |
| 520R48010CTR | CTS | 520 | TCXO | 48 MHz |
| 520R48010DTR | CTS | 520 | TCXO | 48 MHz |
| 520R48010ITR | CTS | 520 | TCXO | 48 MHz |
| 520R48015CTR | CTS | 520 | TCXO | 48 MHz |
| 520R48015DTR | CTS | 520 | TCXO | 48 MHz |
| 520R48015ITR | CTS | 520 | TCXO | 48 MHz |
| 520R48020CTR | CTS | 520 | TCXO | 48 MHz |
| 520R48020DTR | CTS | 520 | TCXO | 48 MHz |
| 520R48020ITR | CTS | 520 | TCXO | 48 MHz |
| 520R48025CTR | CTS | 520 | TCXO | 48 MHz |


